Mengevaluasi Pabrik Batu Bata yang Keren Sebelum Anda Menskalakan Pasokan
Pabrik batu bata yang keren harus dinilai dari apa yang bisa direproduksinya, jejak, dan melepaskannya—bukan dengan contoh terbaiknya. Pembeli membutuhkan bukti dimensi cangkang, identitas pendingin, mengisi, penutup, pelabelan, dan pengepakan tetap dikontrol di seluruh produksi rutin. Bukti itu masih berhenti pada komponennya. Batu bata yang diproduksi secara konsisten tidak membuat paket berinsulasi yang belum teruji dapat dikontrol suhunya; wadahnya, muatan, persiapan pendingin, pengaturan, profil rute, dan prosedur operasi menentukan hasil keseluruhan.
Oleh karena itu, penilaian terkuat menghubungkan dua pertanyaan: dapatkah situs ini membuat batu bata yang disetujui berulang kali, dan dapatkah organisasi Anda mempertahankan konfigurasi yang tepat tersebut di dalam konfigurasi yang memenuhi syarat?
Tentukan Bukti yang Anda Butuhkan Sebelum Tur Pabrik
Ulasan pabrik menjadi umum ketika pembeli datang dengan daftar periksa universal. Mulailah dengan bagaimana batu bata dapat mengganggu operasi Anda. Pergeseran dimensi dapat menghalangi slot wadah yang sempit. Pengisian cairan pendingin yang tidak konsisten dapat mengubah massa termal yang tersedia. Penutupan yang lemah dapat bocor ke dalam bungkusan makanan atau tas jinjing yang dapat digunakan kembali. Kode lot yang tidak terbaca dapat mencegah penahanan ketika muncul keluhan.
Terjemahkan risiko-risiko tersebut ke dalam daftar singkat atribut-atribut penting. Tergantung pada aplikasinya, ini mungkin termasuk model terkontrol dan revisi, bahan cangkang, dimensi keadaan siap, dasar pengisian, identitas pendingin, integritas penutupan, penandaan permanen atau terapan, kebersihan eksterior, dan pengaturan karton ekspor. Jangan otomatis menjadikan setiap fitur kosmetik penting. Variasi permukaan yang kecil mungkin tidak berbahaya, sementara perubahan halus di sekitar tutup atau jahitan mungkin bermanfaat.
Untuk setiap atribut, mengidentifikasi empat elemen sebelum kunjungan:
Persyaratan yang disetujui dan sumbernya, seperti gambar, spesifikasi, karya seni, atau standar pengepakan.
Langkah manufaktur yang menciptakan karakteristik.
Kontrol atau pengujian pabrik dimaksudkan agar tetap sesuai dengan persyaratan.
Kontrol pembeli yang mengkonfirmasi identitas atau kondisi setelah pengangkutan.
Persiapan ini mencegah folder sertifikat yang mengesankan mengganggu tim. Ini juga memungkinkan pengadaan, kualitas, rekayasa pengemasan, dan operasi menyepakati apa arti persetujuan. Pengadaan dapat menilai kelangsungan komersial; kualitas dapat mengevaluasi bukti dan penyimpangan; teknik dapat mengidentifikasi atribut yang mempengaruhi perilaku paket; operasi dapat menentukan apakah bagian tersebut dapat digunakan dalam skala besar.
Mintalah dokumen kepada pabrik terlebih dahulu, tetapi berhak memilih catatan selama penilaian. Item pra-baca yang berguna mungkin mencakup spesifikasi produk yang diusulkan, aliran proses, rencana kualitas, logika kode lot, contoh catatan rilis, rincian sertifikat saat ini, prosedur pemberitahuan perubahan, dan spesifikasi pengepakan utama. Tujuan mereka adalah untuk mempertajam pertanyaan, tidak menyelesaikan audit dari meja.
Telusuri Satu Lot Dari Bahan Mentah hingga Karton yang Dirilis
Rute audit yang paling terbuka mengikuti proses produksi sebenarnya. Pilih pesanan terbaru atau yang representatif dan kerjakan mundur dari karton jadi hingga masukan cangkang, kumpulan pendingin, penutupan, Label, peralatan produksi, cek, penyimpangan, dan lepaskan. Kemudian pilih satu lot input penting dan lacak ke barang jadi yang mengkonsumsinya. Hal ini menguji apakah ketertelusuran berfungsi dua arah.
| Tunjuk dalam sejarah lot | Bukti untuk dijadikan sampel | Keputusan harus didukung oleh bukti | Kekhawatiran untuk menyelidiki |
|---|---|---|---|
| Penerimaan materi | Identitas barang, status pemasok, banyak, status inspeksi atau pelepasan | Hanya masukan yang disetujui yang memasuki produksi | Nama materi generik atau substitusi yang tidak disetujui |
| Pembuatan cangkang | Alat dan rongga jika relevan, pengaturan, hasil potongan pertama dan dalam proses | Geometri kritis tetap terkendali | Rata-rata gabungan menyembunyikan satu sumber variasi |
| Persiapan cairan pendingin | Formula resmi atau input terkontrol, catatan kumpulan, peralatan dan rekonsiliasi | Cairan pendingin yang dituju telah mencapai garis yang dituju | Formulasi serupa dapat tercampur atau salah diidentifikasi |
| Mengisi dan menutup | Data kontrol pengisian, pengaturan penutupan, pemeriksaan dan reaksi integritas | Unit berisi dan mempertahankan jumlah tertentu | Tanda lulus tidak memiliki metode atau respons kegagalan |
| Rilis selesai | Revisi produk, banyak, Hasil, penyimpangan, kuantitas dan pemberi persetujuan | Lot memenuhi persyaratan yang disepakati sebelum pengiriman | Catatan diselesaikan setelah rilis |
| Pembuatan karton dan palet | Revisi pengepakan, menghitung, orientasi, label lot dan kondisi pengangkutan | Unit yang tepat akan tiba dengan dapat diidentifikasi dan dilindungi | Lot yang tercampur atau penutupan yang terbuka melemahkan penerimaan |
Tabel ini berguna hanya jika auditor meminta contoh aktual. Suatu prosedur menjelaskan sistem yang dimaksud; catatan lengkap menunjukkan bagaimana situs menggunakannya. Carilah pengamatan yang sebenarnya, batas penerimaan yang ditentukan, koreksi yang dapat diatribusikan, dan keputusan yang jelas ketika sesuatu berada di luar kendali.
Identifikasi status harus terlihat di lantai dan di sistem inventaris. Masuk, dikarantina, dilepaskan, ditolak, mengolah lagi, dan bahan jadi tidak bergantung pada operator yang mengingat palet yang mana. Jika pengerjaan ulang diperbolehkan, memeriksa rute yang disetujui, batasan teknis, keterlacakan, dan ulangi pemeriksaan. Penggunaan kembali cairan pendingin atau plastik dalam produksi dapat mengubah produk yang disetujui kecuali spesifikasi dan proses secara eksplisit menjelaskan hal tersebut.
Catat waktu itu penting. Pengukuran yang dimasukkan saat pekerjaan terjadi lebih kredibel dibandingkan paket yang dibuat ulang sebelum pengiriman. Untuk catatan elektronik, tanyakan bagaimana aksesnya, data utama, perubahan, dan cadangan dikontrol. Untuk kertas, koreksi harus tetap terbaca dan dapat diatribusikan. Formalitas yang diperlukan tergantung pada permohonan dan persetujuan, tetapi catatan tersebut harus mendukung penyelidikan beberapa bulan kemudian.
Periksa Proses pada Titik Kegagalan Alaminya
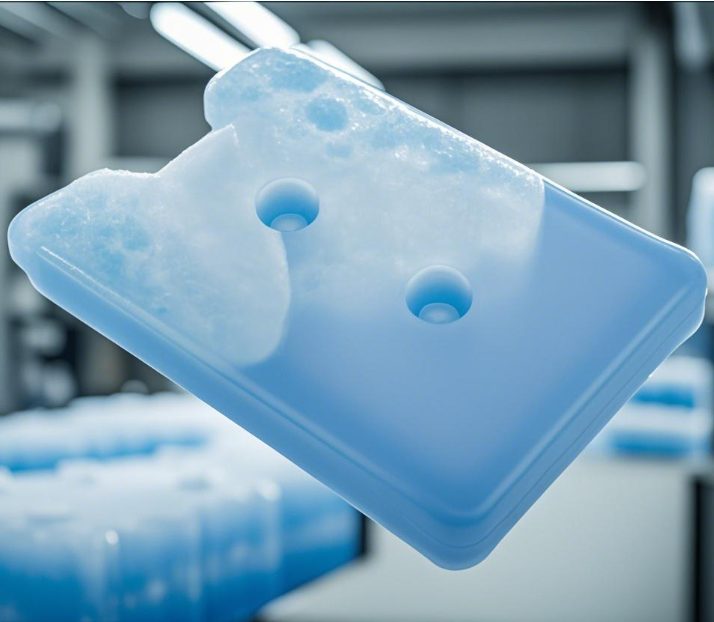
Cangkang keras batu bata pendingin mungkin melibatkan pencetakan atau pengadaan cangkang, menyiapkan atau menerima cairan pendingin, isian, penutupan, pembersihan, memeriksa, pengkodean, dan pengepakan. Konstruksi berbeda antar produk, jadi mintalah situs tersebut untuk menjelaskan alur sebenarnya. Jangan memaksakan suatu metode tes hanya karena sudah familiar; menghubungkan kontrol ke mode kegagalan desain yang kredibel.
Geometri cangkang dan kesesuaian suhu rendah
Variasi cetakan dapat muncul sebagai warpage, kilatan, permukaan yang tidak rata, sudut lemah, cacat antarmuka penutupan, atau penyimpangan dimensi. Tinjau identitas alat, perbedaan rongga jika relevan, persetujuan permulaan, batasan proses, pemeliharaan, dan reaksi terhadap alarm. Pengukuran juga memerlukan definisi. Bagian plastik yang melengkung dapat menghasilkan pembacaan yang berbeda tergantung pada datanya, perlengkapan, tekanan, lokasi, dan suhu.
Dimensi suhu ruangan mungkin tidak menjawab pertanyaan pengoperasian. Cairan pendingin dapat mengubah volume seiring perubahan keadaan, dan pelat yang lebar dapat mengubah profil setelah persiapan. Jika batu bata harus masuk ke dalam ceruk yang dibentuk, menyertakan kesesuaian atau ukuran keadaan siap pakai dalam verifikasi desain dan, dimana risiko mendukungnya, pengendalian rutin atau berkala. Jangan menciptakan tunjangan ekspansi universal; memerlukan alasan untuk shell tertentu, mengisi, dan persiapan.
Identitas cairan pendingin dan kontrol pengisian
Pada titik pencampuran atau penyambungan, memeriksa otorisasi formula, identifikasi masukan, status tangki dan selang, izin garis, pengkodean batch, kebersihan peralatan, dan rekonsiliasi. Ketika beberapa tipe pendingin berbagi fasilitas, situs ini membutuhkan lebih dari sekadar pengenalan warna untuk mencegah peristiwa media yang salah.
Tanyakan apa yang dibuktikan dengan pengukuran pengisian. Satuan massa kotor dapat bermanfaat, tapi itu menggabungkan shell, penutup, label, dan pendingin. Jika massa cangkang bervariasi secara material, massa kotor yang stabil dapat menyembunyikan pengisian yang lebih rendah atau lebih tinggi. Pengendalian yang tepat mungkin melibatkan massa cangkang, isi bersih, massa kotor, volume, atau hubungan yang divalidasi di antara mereka. Pabrik harus menetapkan toleransi, kesesuaian peralatan, contoh, dan tindakan setelah hasil yang gagal.
Penutupan dan integritas
topi, colokan, lasan, atau penutupan lainnya gagal dengan cara yang berbeda. Strategi pengendalian dapat menggabungkan parameter proses dengan pemeriksaan integritas non-destruktif atau destruktif. Tinjau sensitivitas metode, pemeriksaan tantangan, alasan pengambilan sampel, tinggal atau pengkondisian jika relevan, Kriteria penerimaan, dan penahanan setelah kegagalan. “Operator mencari kebocoran” tidaklah cukup ketika kebocoran merupakan kerusakan kritis.
Alat pengambilan keputusan yang berguna
Periksa detailnya sebelum Anda memilih kemasan
Alat cepat ini dapat membantu Anda membandingkan risiko rute, kebutuhan ukuran, pilihan pendingin, dan detail kemasan sebelum Anda meminta penawaran.
Referensi Bahan Isolasi
Bandingkan pilihan bahan insulasi untuk kebutuhan pengemasan rantai dingin yang berbeda.
Bandingkan bahanKetahanan Jatuh Bahan Isolasi
Tinjau ketahanan jatuh dan faktor penanganan sebelum memilih bahan insulasi.
Periksa resistensiKalkulator Es Kering
Perkirakan kebutuhan es kering untuk pengiriman beku atau sangat dingin sebelum pengepakan.
Perkirakan es keringResidu bagian luar dapat disalahartikan sebagai kebocoran dan dapat mencemari area pengepakan, jadi pembersihan dan pemeriksaan akhir memiliki kepentingan praktis. Pemeriksa memerlukan contoh tertulis yang membedakan cacat fungsional dari penampilan yang dapat diterima. Unit yang ditolak tidak boleh kembali ke jalur melalui perbaikan informal.
Audit juga harus menantang kondisi puncak. Pergeseran ekstra, tenaga kerja sementara, pergantian yang terburu-buru, pemeliharaan tertunda, atau jalur pengisian alternatif dapat mengubah prosesnya. Tanyakan pengendalian mana yang tidak pernah dilewati untuk memulihkan jadwal dan bagaimana kompetensi dikonfirmasi ketika staf atau peralatan berganti.
Uji Kemampuan Komersial Dengan Perubahan dan Gangguan
Kapasitas produksi bukanlah angka utama. Ini adalah keluaran yang dapat dihasilkan oleh proses lengkap setelah komitmen lainnya, pemeliharaan, pergantian, inspeksi, menghasilkan, dan pengepakan dipertimbangkan. Mesin cetak dapat menghasilkan cangkang lebih cepat dibandingkan mesin pengisi, penutup, atau langkah rilis dapat ditangani. Mintalah model kapasitas spesifik proyek dan bukti keluaran yang dapat diperbandingkan, kemudian identifikasi langkah pembatasnya.
Berikutnya, jalankan dua latihan meja dengan pemasok.
Dalam latihan perubahan, asumsikan pigmen yang disetujui tidak tersedia atau sumber masukan cairan pendingin berubah. Siapa yang membuka penilaian? Informasi teknis mana yang dibandingkan? Kapan pembeli diberitahu? Bagaimana cara memisahkan lot lama dan baru? Siapa yang memutuskan apakah pemeriksaan kecocokan, pengujian komponen, atau diperlukan penilaian ulang paket lengkap? Label internal pemasok “minor” tidak menentukan dampak terhadap pelanggan.
Dalam latihan gangguan, berasumsi cetakan rusak atau tempat pengisian yang disetujui tidak dapat beroperasi. Situs kedua, alat alternatif, atau produk pengganti tidak secara otomatis setara. Peralatan, utilitas, personil, batasan proses, sub-pemasok, dan pengepakan bisa berbeda. Opsi-opsi kontinuitas harus ditinjau terlebih dahulu dan dikeluarkan melalui pengendalian perubahan, bukan diterapkan pada saat darurat.
Skenario percontohan
Bayangkan seorang pembeli menyetujui batu bata datar untuk pengirim diagnostik yang dapat digunakan kembali. Karton percontohan tiba dalam keadaan utuh dan pemeriksaan suhu ruangan sesuai dengan gambar, tetapi beberapa unit yang telah disiapkan akan bergoyang terhadap sisipan dan mencegah penutupan penutup yang konsisten. Catatan pabrik mengumpulkan pengukuran di beberapa rongga cetakan, jadi sumbernya awalnya tidak jelas.
Respons yang bermanfaat bukan sekadar menyortir inventaris pembeli. Para pihak mengidentifikasi kerataan negara-siap sebagai atribut fungsional, menghubungkan output ke sumber perkakas yang relevan, memeriksa proses dan pengaruh pengepakan, dan menentukan pengukuran yang dapat direproduksi atau pemeriksaan kesesuaian. Unit maksud produksi yang diperbaiki kemudian kembali ke peninjauan komponen dan penilaian paket yang telah selesai. Respons ini menunjukkan kemampuan karena mengandung, menyelidiki, mengoreksi, dan memverifikasi masalahnya.
Kesiapan ekspor harus menghadapi pengawasan yang sama. Tinjau karton induk sebenarnya, pelindung tutup dan tepi, pembuatan palet, visibilitas banyak, kontrol bahasa, dan mendokumentasikan tanggung jawab. Pengiriman percontohan melalui moda pengangkutan yang dimaksudkan dapat mengungkapkan kompresi, kelembaban, abrasi, atau masalah karton campuran yang tidak dapat dilihat pada foto keberangkatan.
Jadikan Persetujuan Pemasok Bersyarat dan Dapat Dipertahankan
Persetujuan pabrik harus mengidentifikasi lokasi hukum atau lokasi operasi yang sebenarnya, produk, revisi, pengendalian bahan atau formula, ruang lingkup proses, tindakan terbuka, rencana inspeksi masuk, ekspektasi pemberitahuan perubahan, dan pemicu evaluasi ulang. Perusahaan dagang dapat tetap menjadi bagian dari hubungan tersebut, namun jalur produksi dan jalur eskalasi yang mendasarinya harus terlihat.
Pembeli yang menerima cek harus melengkapi kontrol pabrik. Konfirmasi produk dan revisi, banyak, kondisi karton, kuantitas, dokumen, integritas yang terlihat, dan memilih atribut penting berdasarkan risiko. Tentukan kelas cacat dan responsnya sebelum diterima. Cairan pendingin yang salah atau kebocoran tidak boleh digabungkan dengan tanda-tanda kecil di bawah satu aturan penerimaan umum. Prosedurnya harus menyatakan ruang lingkup karantina, retensi bukti, pemberitahuan pemasok, pengambilan sampel ulang yang diizinkan, dan otoritas disposisi.
Kinerja pemasok membutuhkan lebih dari sekedar pengiriman tepat waktu. Kesalahan dokumen tren, kesalahan identitas, ukuran, indikator massa, kebocoran, kerusakan transportasi, keluhan, kualitas penyelidikan, efektivitas tindakan korektif, dan perubahan yang tidak sah. Jumlah pengaduan yang rendah dapat menyesatkan jika pengguna membuang batu bata yang rusak tanpa melaporkannya, jadi buatlah pengambilan bukti menjadi mudah.
Pertahankan batasan klaim yang jelas. Sertifikat manajemen mutu hanya mendukung organisasi dan ruang lingkup yang dinyatakan; itu tidak menyatakan hasil termal batu bata tersebut. Kategori E005 WHO mencakup definisi paket pendingin untuk peralatan imunisasi dan memiliki spesifikasi produk dan jalur verifikasi yang spesifik. Kerangka kerja tersebut tidak boleh digeneralisasikan untuk setiap batu bata komersial yang telah diisi sebelumnya. Standar ISTA 20 dan alamat Standar 7E kontainer pengiriman terisolasi desain dan termal kemasan transportasi di bawah proses dan profil yang ditentukan. Mereka tidak mengubah seluruh katalog pabrik menjadi paket bersertifikat.
Sistem pengiriman akhir masih memerlukan bukti wadah terisolasi, muatan, model pendingin dan hitungannya, keadaan awal, pengaturan, pemisah, tantangan lingkungan, lokasi sensor, penutup, lamanya, dan kriteria penerimaan. Ketika pabrik mengubah input atau lokasi yang relevan, pemilik produk menentukan bukti sebelumnya apa yang tetap berlaku.
Tinjauan lingkungan juga mencakup lebih dari pabrik. Bahan dan isian, limbah produksi, sedang mengemas, kargo, daya tahan yang berguna, logistik pengembalian, pencucian, energi persiapan, kehilangan, daur ulang atau pembuangan setempat, dan perlindungan muatan semuanya mempengaruhi hasilnya. Dapat digunakan kembali adalah tujuan desain hingga jaringan mencapai dan mencatat penggunaan kembali. Untuk program Uni Eropa, Peraturan (UE) 2025/40 mulai berlaku pada 2025 dan menyatakan tanggal penerapan umum bulan Agustus 12, 2026, sementara tugas individu dan tindakan selanjutnya memerlukan klasifikasi terkini dan tinjauan hukum.
Oleh karena itu, keputusan pabrik yang dapat dipertahankan bersifat kondisional: menyetujui proses yang didemonstrasikan untuk komponen dan situs yang disebutkan, memverifikasi identitas dan kondisi yang masuk, perubahan kontrol, dan memenuhi syarat komponen di dalam paket aslinya. Itu lebih kuat daripada menyetujui sebuah bangunan, sebuah sertifikat, atau sampel secara terpisah.
Pertanyaan yang sering diajukan
Sebaiknya setiap bata dingin mendapat uji kebocoran?
Belum tentu. Strategi yang tepat bergantung pada desain penutupan, kontrol proses, sensitivitas tes, apakah metode tersebut destruktif, dan akibat dari kegagalan. Pembeli harus meminta bukti bahwa pendekatan yang dipilih dapat mendeteksi cacat yang relevan dan memperluas pengendalian ketika hasilnya gagal. Frekuensi inspeksi universal tanpa konteks desain dapat menimbulkan biaya tanpa meningkatkan jaminan.
Bagaimana seharusnya pembeli menantang klaim kapasitas pabrik?
Mintalah perhitungan berdasarkan produk, alat, langkah proses, pola pergeseran, waktu henti normal, pergantian, inspeksi, menghasilkan, komitmen lainnya, dan pengepakan. Bandingkan model dengan produksi yang ditunjukkan baru-baru ini untuk konfigurasi serupa. Identifikasi hambatan dan konfirmasikan perubahan apa yang terjadi selama permintaan puncak. Angka yang bermakna dikendalikan oleh keluaran akhir yang tersedia untuk perkiraan Anda.
Apakah sertifikat pabrik memenuhi syarat paket farmasi?
TIDAK. Verifikasi standar sertifikat, badan penerbit, lokasi, keabsahan, dan ruang lingkup, tetapi menilai produk dan paket secara terpisah. Penggunaan farmasi mungkin memerlukan tinjauan kualitas produk tertentu, bukti komponen terkontrol, dan kualifikasi sistem terisolasi lengkap. Sertifikat pabrik atau material bukanlah persetujuan kinerja atau peraturan universal.
Kapan pabrik yang disetujui harus dinilai ulang?
Gunakan risiko dan bukti daripada satu interval tetap. Perubahan material atau cairan pendingin yang signifikan, perpindahan alat, tempat produksi lain, peralatan penting yang baru, cacat fungsional yang berulang, penyelidikan yang lemah, pemberitahuan perubahan yang buruk, atau penggunaan baru yang berisiko tinggi dapat memicu peninjauan. Tren kinerja rutin membantu menentukan apakah penilaian berikutnya dapat terfokus atau harus lebih luas.
Tentang tempk
Dan Tempk, kami menawarkan format batu bata es yang kaku dan diskusi proyek yang mencakup dimensi komponen, detail cangkang, pilihan pendingin, Label, dan pengepakan pengiriman. Tinjauan pabrik paling berguna saat Anda membagikan wadah yang dimaksud, metode persiapan, muatan, rute, pasar sasaran, pola permintaan yang diharapkan, dan atribut yang dianggap penting oleh tim kualitas Anda. Kami kemudian dapat mengatur informasi produk dan sampel berdasarkan pertanyaan tersebut. Sebelum melakukan penskalaan, meminta kami untuk menyelaraskan revisi yang ditawarkan, bukti manufaktur, identifikasi banyak, mengubah ekspektasi, dan persyaratan percontohan dengan proses persetujuan pemasok Anda; paket yang sudah jadi harus tetap memenuhi syarat untuk penggunaan yang dimaksudkan.